Spécifications techniques
Vue d'ensemble
Stockage compact et efficace
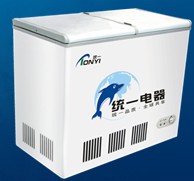
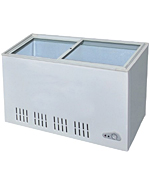
Ce congélateur coffre de 100L est une solution de réfrigération polyvalente conçue pour une rétention optimale du froid et une efficacité énergétique. Doté de commandes de température réglables et d'une technologie de refroidissement par onduleur en option, il permet de personnaliser l'environnement interne pour répondre à des besoins de stockage spécifiques. Son encombrement réduit, associé à une construction durable, en fait un choix idéal pour les environnements professionnels ou domestiques où l'espace et la fiabilité sont primordiaux.
Indicateurs de performance clés
Indicateurs clés
100 L
Capacité nette
248 units
Chargement 40HC
Spécifications techniques
Classe d'efficacité énergétique
Nouvelle classe EU E
- Technologie de refroidissement
- Technologie inverter en option
- Système de contrôle
- Contrôle électronique
Conception et caractéristiques
Caractéristiques principales
- Commandes de température réglables
- Revêtement intérieur durable pour un nettoyage facile
- Diviseur interne pour l'organisation
- Interface conviviale
- Construction robuste
- Éclairage intérieur
- Éclairage intérieur élégant à LED
- Conception de l'accès
- Couvercle à ouverture supérieure pour une rétention optimale du froid
Fonctionnement
- Réglages de température
- MINNORMALMAXSUPER